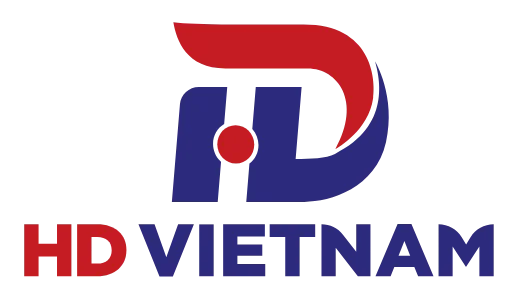

Máy đóng gói định lượng giúp doanh nghiệp kiểm soát lượng sản phẩm trong từng bao bì, đồng thời rút ngắn thời gian cân chia và hoàn thiện túi thành phẩm. Và còn tùy thiết kế, thiết bị có thể xử lý nhiều dạng nguyên liệu như bột, hạt, viên, chất lỏng hoặc chất sệt bằng các phương pháp định lượng khác nhau. Để lựa chọn và vận hành máy phù hợp, hãy cùng tìm hiểu cấu tạo, nguyên lý hoạt động và các phương pháp định lượng phổ biến hiện nay.
Cấu tạo của máy đóng gói định lượng
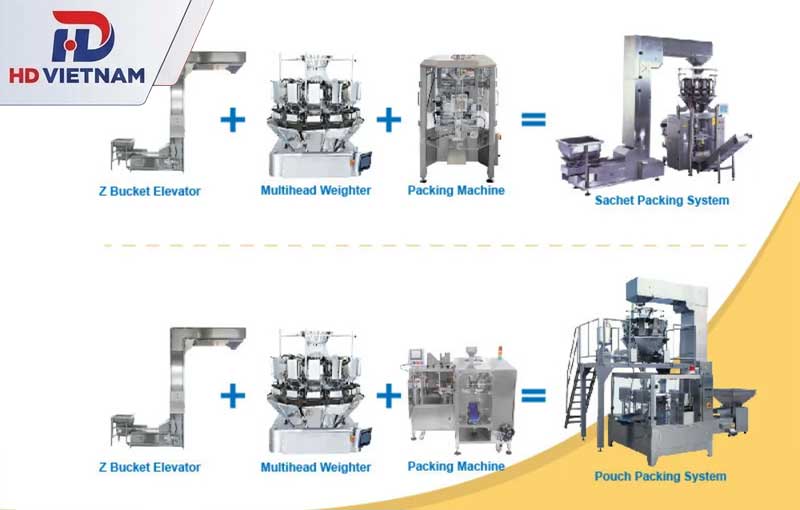
Máy đóng gói định lượng thường được cấu thành từ hai hệ thống chính: bộ phận cân chia nguyên liệu và bộ phận tạo hình, đóng kín bao bì. Tùy model và loại sản phẩm cần đóng gói, thiết bị có thể được trang bị thêm bộ cấp liệu, bộ điều khiển PLC, màn hình cảm ứng, động cơ kéo màng hoặc bộ in ngày sản xuất. Cấu hình cụ thể sẽ khác nhau giữa máy định lượng dạng bột, dạng hạt và máy cân nhiều đầu.
1. Phễu chứa và hệ thống cấp liệu
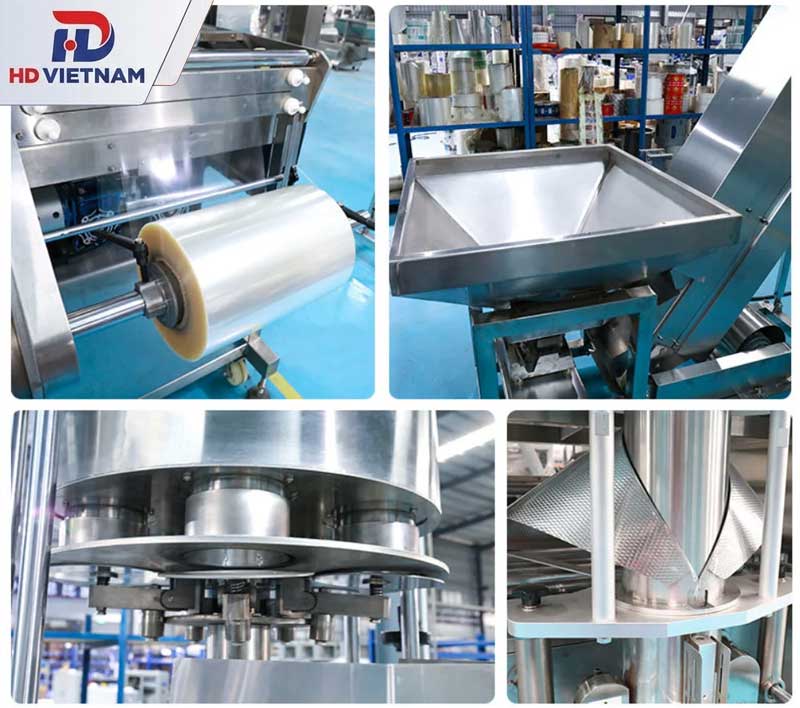
Phễu chứa là nơi tiếp nhận nguyên liệu trước khi đưa vào bộ phận định lượng. Tùy thiết kế, nguyên liệu có thể được cấp bằng cơ cấu rung, cửa xả hoặc băng tải để di chuyển đến đầu cân. Bộ phận này cần phù hợp với đặc tính nguyên liệu nhằm hạn chế tình trạng cấp liệu không đều hoặc tắc nghẽn.
Ngoài ở những cấu hình cấp liệu bằng băng tải, trục dẫn động và trục bị động được đỡ bằng gối UCF/UCFL dạng bích bắt lên thành khung, giúp giữ trục ổn định khi băng tải chạy liên tục. UCFL gọn hơn nên hợp với vị trí hẹp, tải nhẹ.
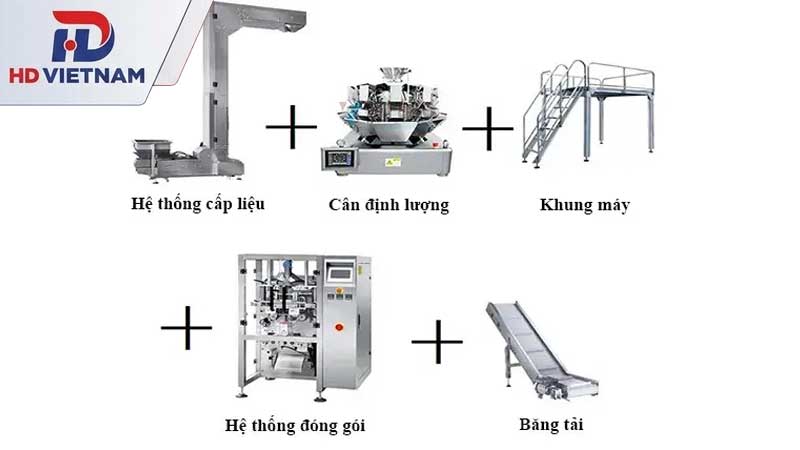
2. Bộ phận cân định lượng
Đây là bộ phận xác định khối lượng nguyên liệu cho mỗi túi thành phẩm. Ở các dòng máy cân điện tử, hệ thống có thể sử dụng cảm biến lực (loadcell) để ghi nhận khối lượng và truyền tín hiệu đến bộ điều khiển.
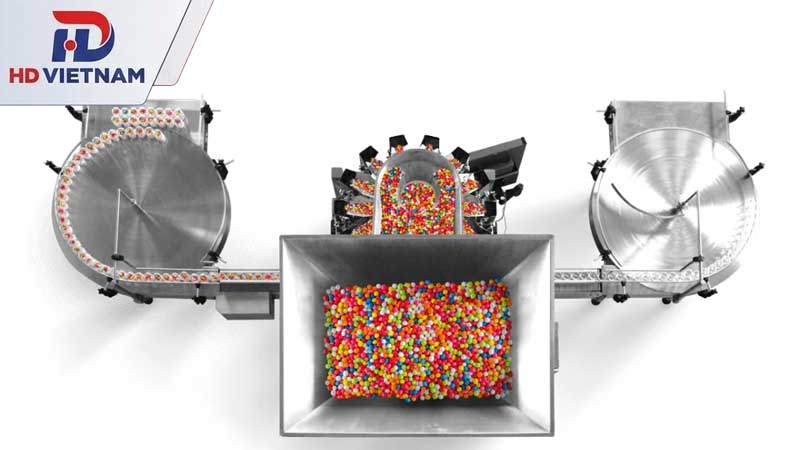
Với máy cân nhiều đầu, nguyên liệu được phân phối đến các phễu cân riêng biệt. Bộ điều khiển lựa chọn tổ hợp khối lượng phù hợp với mức cài đặt rồi kích hoạt cơ cấu xả liệu. Số đầu cân có thể khác nhau tùy cấu hình máy, chẳng hạn 4, 10, 14 hoặc 18 đầu.
3. Bộ điều khiển và màn hình cài đặt
Bộ điều khiển PLC hoặc bộ điều khiển điện tử tiếp nhận tín hiệu từ hệ thống cân, xử lý thông số và phối hợp hoạt động giữa các bộ phận. Màn hình điều khiển cho phép người vận hành thiết lập các thông số như khối lượng định lượng, chiều dài túi, nhiệt độ hàn và tốc độ đóng gói nếu model hỗ trợ. Một số dòng máy có chức năng lưu chương trình cài đặt để thuận tiện khi chuyển đổi giữa các loại sản phẩm.
4. Hệ thống cấp và kéo màng bao bì
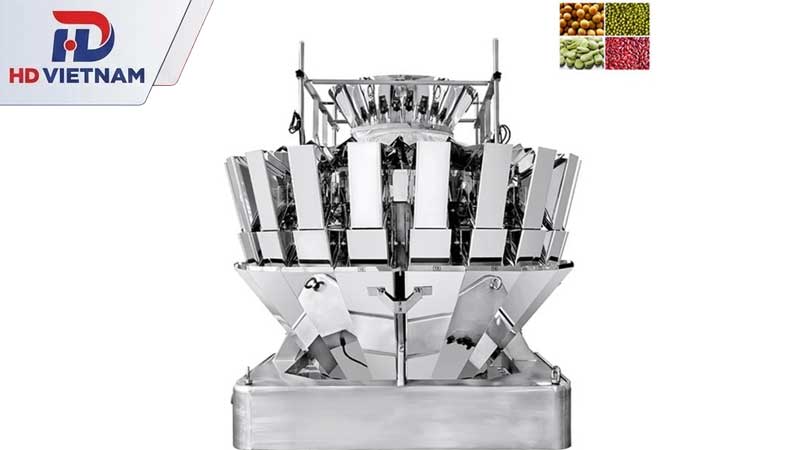
Bộ phận này giữ cuộn màng và đưa vật liệu bao bì qua các cơ cấu dẫn hướng đến vị trí tạo hình túi. Tùy thiết kế, máy có thể sử dụng động cơ servo để kiểm soát chuyển động kéo màng, giúp màng di chuyển theo chiều dài đã cài đặt. Loại màng sử dụng cần tương thích với thiết bị, chẳng hạn màng phức hợp hoặc màng có khả năng hàn nhiệt theo yêu cầu của máy.
Màng phải đi qua các con lăn dẫn hướng với độ căng ổn định thì chiều dài túi mới đúng thông số cài đặt. Bạc đạn UC có mặt ngoài dạng cầu, tự lựa được nên bù sai lệch đồng tâm nhỏ khi lắp trục cuộn và con lăn, hạn chế màng lệch mép hoặc nhăn.
5. Bộ phận tạo hình túi
Sau khi được kéo qua hệ thống dẫn hướng, màng bao bì đi vào bộ phận tạo hình để tạo thành ống hoặc hình dạng túi theo thiết kế. Kích thước túi phụ thuộc vào chiều rộng màng, cơ cấu tạo hình và thông số cài đặt.
Bộ phận này không có cấu tạo giống nhau ở mọi model; máy sử dụng loại túi định hình sẵn có thể có kết cấu khác với máy tạo túi trực tiếp từ cuộn màng.
6. Hệ thống hàn kín và cắt túi
Hệ thống hàn sử dụng nhiệt để ghép các mép màng, tạo đường kín cho bao bì. Tùy thiết kế, máy có thể có bộ hàn ngang, hàn dọc hoặc cơ cấu hàn theo kiểu túi tương ứng. Bộ phận cắt thực hiện tách từng túi sau khi hoàn tất chu kỳ đóng gói.
Nhiệt độ và thời gian hàn cần được điều chỉnh theo loại màng để hạn chế đường hàn bị hở, cháy hoặc biến dạng. Kiểu cắt có thể là cắt thẳng hoặc răng cưa tùy cấu hình.
7. Hệ thống kiểm soát nhiệt độ
Ở các dòng máy hàn nhiệt, bộ phận kiểm soát nhiệt độ giúp duy trì mức nhiệt phù hợp cho quá trình hàn bao bì. Một số máy có thể điều chỉnh riêng nhiệt độ hàn ngang và hàn dọc, qua đó hỗ trợ đáp ứng đặc tính của từng loại màng. Đây là bộ phận thuộc hệ thống hàn, không phải cấu hình độc lập bắt buộc trên mọi loại máy đóng gói định lượng.
8. Bộ phận in ngày sản xuất và hạn sử dụng (tùy chọn)
Một số máy có thể lắp thêm bộ in để thể hiện ngày sản xuất, hạn sử dụng hoặc thông tin lô hàng trên bao bì. Chức năng này không phải lúc nào cũng được tích hợp sẵn, do đó cần xác nhận khi lựa chọn thiết bị.
9. Khung máy và hệ thống điện
Khung máy có nhiệm vụ nâng đỡ các cụm cân, cấp liệu, tạo túi và hàn cắt. Tủ điện cùng hệ thống dây dẫn cung cấp nguồn và kết nối các bộ phận điều khiển. Vật liệu chế tạo, kích thước và công suất máy phụ thuộc vào model cũng như yêu cầu sử dụng. Với máy đặt trong xưởng thực phẩm phải vệ sinh định kỳ, các điểm đỡ trục ngoài vùng tiếp xúc sản phẩm có thể cân nhắc gối INOX để dễ làm sạch và hạn chế gỉ, nhất là khi khung máy đã dùng vật liệu chống ăn mòn.
Lưu ý: Không phải máy đóng gói định lượng nào cũng có đầy đủ các bộ phận kể trên. Máy định lượng bột, máy cân nhiều đầu và máy đóng gói chất lỏng có thể sử dụng cơ cấu cấp liệu, đo lường và đóng kín khác nhau.
Nguyên lý hoạt động chuẩn của máy
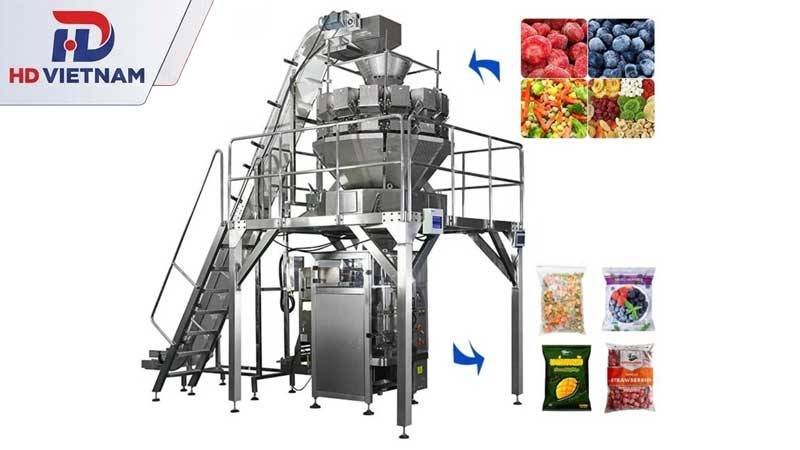
Máy đóng gói định lượng vận hành theo chu trình phối hợp giữa hệ thống cấp liệu, bộ phận cân hoặc đo lường và cơ cấu đóng túi. Tùy loại máy, nguyên liệu được xác định khối lượng bằng cân điện tử hoặc đo theo thể tích trước khi đưa vào bao bì. Quy trình cơ bản gồm 5 bước sau:
– Bước 1: Cấp nguyên liệu vào hệ thống. Nguyên liệu được đưa vào phễu chứa, sau đó chuyển đến bộ phận định lượng bằng cơ cấu cấp liệu phù hợp như rung, cửa xả hoặc băng tải.
– Bước 2: Định lượng sản phẩm. Hệ thống cân điện tử sử dụng cảm biến lực để xác định khối lượng nguyên liệu; với máy định lượng theo thể tích, lượng sản phẩm được chia dựa trên thể tích cài đặt. Bộ điều khiển tiếp nhận tín hiệu và xác định thời điểm kết thúc quá trình định lượng.
– Bước 3: Đưa nguyên liệu vào bao bì. Khi đạt mức định lượng yêu cầu, cơ cấu xả liệu chuyển sản phẩm xuống túi hoặc bộ phận tạo túi. Quá trình này được phối hợp với hệ thống đóng gói để hạn chế sai lệch giữa các chu kỳ.
– Bước 4: Tạo hình và hàn kín túi. Với máy sử dụng màng cuộn, màng được kéo qua bộ phận định hình rồi hàn theo cấu trúc thiết kế. Nếu máy sử dụng túi có sẵn, nguyên liệu được đưa vào túi trước khi cơ cấu hàn thực hiện đóng kín. Một số dòng máy có thể tích hợp chức năng in ngày sản xuất hoặc hạn sử dụng khi được trang bị thêm.
– Bước 5: Cắt túi và hoàn thành chu kỳ. Sau khi hàn, máy cắt tách từng túi thành phẩm theo cơ cấu được thiết kế. Hệ thống tiếp tục cấp liệu, định lượng và đóng gói cho chu kỳ kế tiếp. Trong quá trình vận hành, cần kiểm tra khối lượng thực tế, độ kín đường hàn và kích thước túi để kịp thời điều chỉnh thông số.
Các phương pháp định lượng phổ biến hiện nay
Tùy theo đặc tính nguyên liệu, máy đóng gói có thể sử dụng cơ chế cân khối lượng, đong theo thể tích hoặc chiết rót theo lượng cài đặt. Mỗi phương pháp có ưu điểm riêng, phù hợp với từng nhóm sản phẩm và yêu cầu sản xuất khác nhau.
1. Định lượng bằng cân điện tử
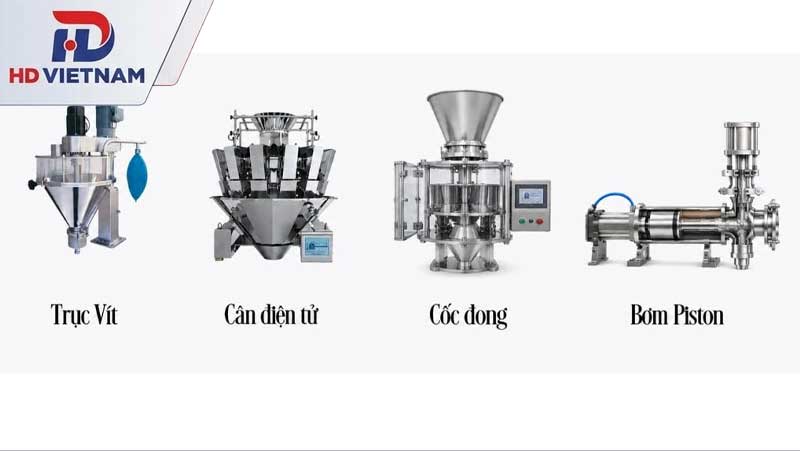
Phương pháp này xác định lượng nguyên liệu dựa trên khối lượng thực tế, thường sử dụng cảm biến lực (loadcell) để ghi nhận trọng lượng và điều khiển quá trình cấp liệu. Tùy cấu hình, thiết bị có thể dùng một đầu cân, nhiều đầu cân hoặc kết hợp cân định lượng với phễu chứa nhằm đáp ứng năng suất và độ chính xác mong muốn.
Máy đóng gói cân điện tử phù hợp với các sản phẩm dạng hạt, dạng cục hoặc nguyên liệu cần hạn chế va đập mạnh, chẳng hạn như cà phê hạt, bánh kẹo, nông sản và hạt điều. Với sản phẩm dễ vỡ, cần lựa chọn cơ chế cấp liệu phù hợp để giảm nguy cơ làm nứt, vỡ trong quá trình đóng gói.
2. Định lượng bằng thể tích
Định lượng theo thể tích sử dụng cốc đong có dung tích cố định hoặc có thể điều chỉnh để lấy một lượng nguyên liệu nhất định trong mỗi chu kỳ. Một số thiết bị sử dụng mâm xoay kết hợp các cốc đong, giúp quá trình cấp liệu diễn ra liên tục và đồng đều hơn khi vận hành ổn định. Mâm xoay cốc đong quay theo chu kỳ lặp lại liên tục với tốc độ vừa, tải nhẹ. Trục mâm thường dùng vòng bi cầu nhờ ma sát thấp và vận hành êm, giúp nhịp cấp liệu đều và thể tích mỗi cốc ổn định giữa các chu kỳ.
Phương pháp này thường được sử dụng cho các loại hạt nhỏ, tương đối đồng đều như gạo, ngũ cốc và đậu. So với định lượng bằng cân, cơ chế đong thể tích có cấu tạo tương đối đơn giản, thuận tiện cho việc vận hành. Tuy nhiên, khối lượng thực tế của mỗi lần đóng gói vẫn có thể thay đổi nếu kích thước hạt, độ nén hoặc mật độ nguyên liệu khác nhau.
3. Định lượng bằng bơm trục vít hoặc piston
Phương pháp này sử dụng cơ cấu cấp liệu chuyên dụng để đưa nguyên liệu vào bao bì theo lượng đã thiết lập. Trục vít thường được ứng dụng với nguyên liệu dạng bột, trong khi piston hoặc bơm định lượng phù hợp với nhiều loại chất lỏng và nguyên liệu dạng sệt, tùy thiết kế máy.
Máy chiết rót định lượng có thể dùng để đóng gói dung dịch lỏng, sữa tắm và một số sản phẩm dạng sệt. Ở nhánh chiết rót chất lỏng và chất sệt, dịch sản phẩm dễ bắn hoặc rò vào khu vực cơ cấu chuyển động, nên các cụm quay đặt gần vùng này có thể cân nhắc vòng bi INOX để hạn chế gỉ và nhiễm bẩn. Cần lưu ý vòng bi inox có tải trọng và tốc độ giới hạn thấp hơn thép chrome, nên cần đối chiếu với điều kiện làm việc thực tế.
Với khả năng tối ưu năng suất, giảm hao hụt nguyên liệu và đảm bảo độ chính xác cao, máy đóng gói định lượng là khoản đầu tư chiến lược giúp nâng tầm dây chuyền sản xuất hiện đại. Lựa chọn đúng thiết bị phù hợp sẽ giúp doanh nghiệp chuẩn hóa quy trình bao bì và tối ưu hóa chi phí vận hành.