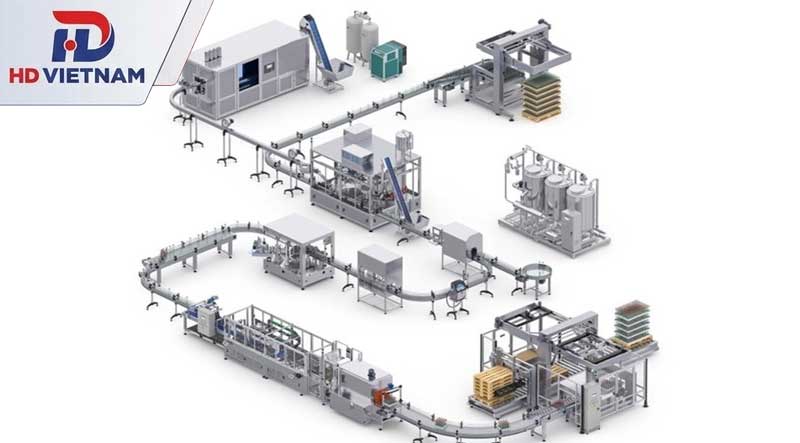
Việc đảm bảo sản phẩm được chiết rót đúng định lượng, đóng gói đồng đều và hoàn thiện đúng tiến độ là yếu tố quan trọng quyết định hiệu quả vận hành. Dây chuyền chiết rót tự động kết nối các công đoạn từ chuẩn bị bao bì, nạp nguyên liệu đến đóng nắp, dán nhãn, in hạn sử dụng và kiểm tra thành phẩm trên một hệ thống đồng bộ.
Tùy theo đặc tính sản phẩm và nhu cầu sản xuất, doanh nghiệp có thể lựa chọn cấu hình thiết bị phù hợp nhằm nâng cao năng suất, kiểm soát chất lượng và giảm thao tác thủ công.
Cấu tạo chung của hệ thống chiết rót tự động
Hệ thống chiết rót tự động được cấu thành từ nhiều bộ phận phối hợp với nhau để thực hiện quá trình cấp chai, định lượng và nạp sản phẩm, đóng nắp cũng như vận chuyển bao bì giữa các công đoạn. Tùy loại nguyên liệu, dung tích chai, năng suất và mức độ tự động hóa, cấu hình thiết bị có thể khác nhau. Một hệ thống cơ bản thường gồm các bộ phận chính sau:
1. Hệ thống cấp chai và băng tải
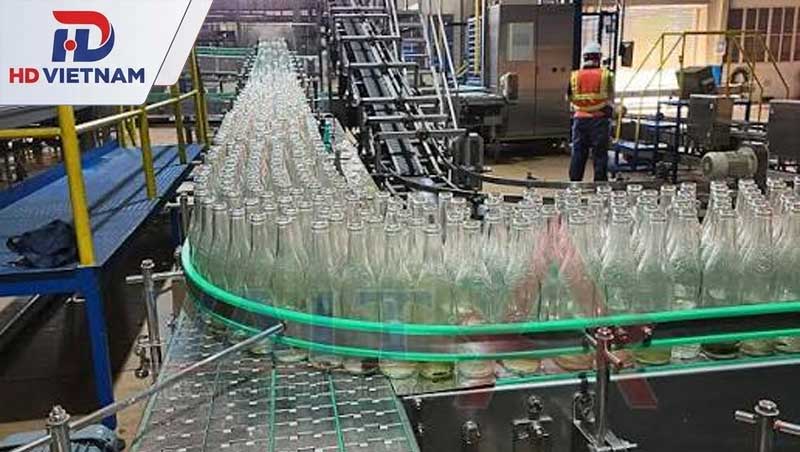
Bộ phận này đưa chai rỗng vào dây chuyền và vận chuyển chai qua các vị trí xử lý. Tùy quy mô sản xuất, chai có thể được cấp thủ công hoặc bằng máy cấp chai tự động. Băng tải kết nối các thiết bị, duy trì dòng di chuyển của sản phẩm và hỗ trợ đồng bộ tốc độ giữa các công đoạn.
Trục dẫn động và trục bị động của băng tải thường được đỡ bằng gối UCP (gối đứng) bắt trực tiếp lên khung đỡ, giúp giữ trục ổn định khi băng tải chạy liên tục.
2. Cụm chiết rót và định lượng
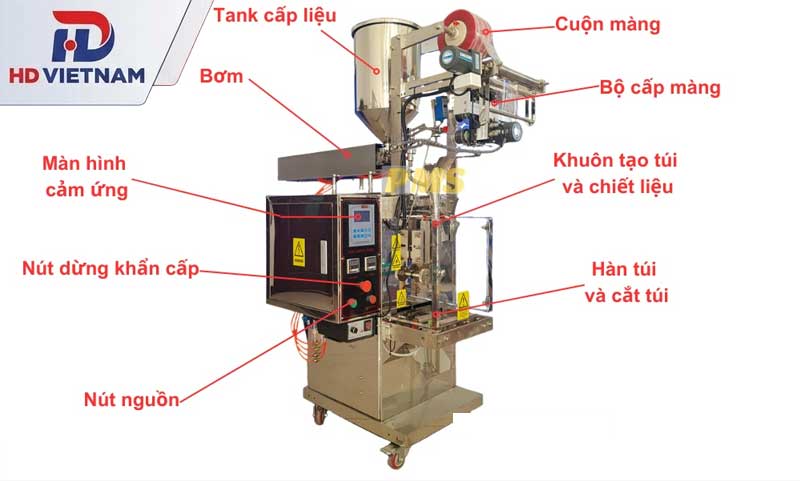
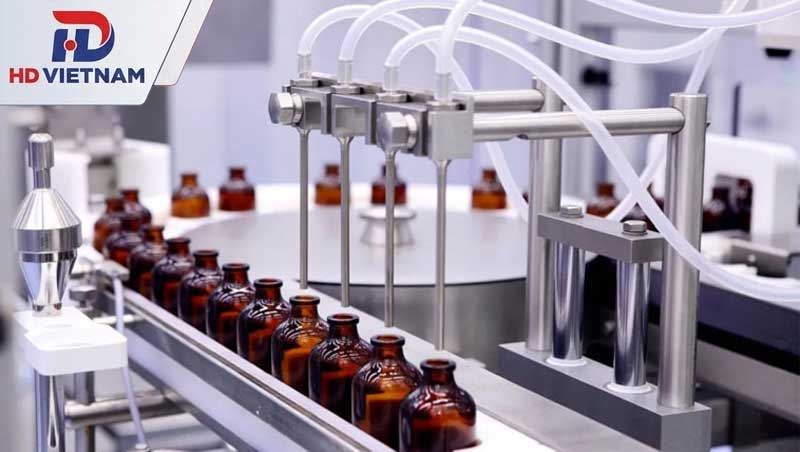
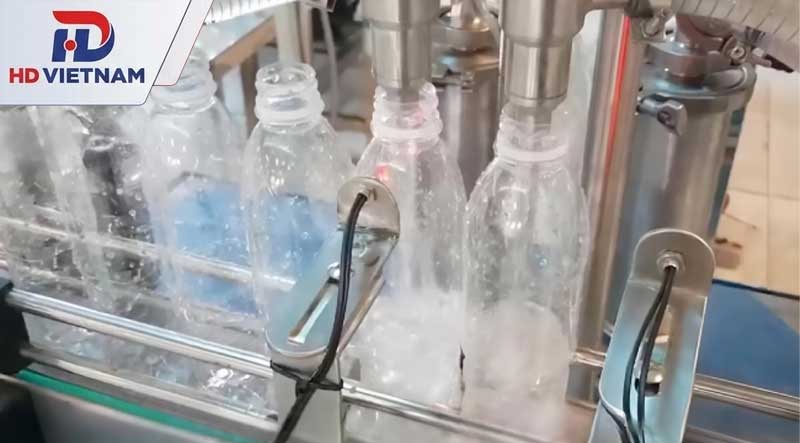
Đây là bộ phận trực tiếp đưa nguyên liệu vào chai theo thể tích hoặc khối lượng cài đặt. Cụm chiết rót thường bao gồm bồn chứa hoặc nguồn cấp nguyên liệu, đường ống dẫn, bơm cấp liệu khi cần, van chiết và vòi chiết. Cấu hình cụ thể phụ thuộc vào đặc tính sản phẩm và phương pháp định lượng được lựa chọn.
- Bồn chứa hoặc nguồn cấp nguyên liệu: Cung cấp sản phẩm cho quá trình chiết rót.
- Bơm và đường ống dẫn: Vận chuyển nguyên liệu đến đầu chiết theo thiết kế của hệ thống.
- Van và vòi chiết: Điều tiết dòng chảy, đưa nguyên liệu vào chai và hạn chế rò rỉ hoặc tràn đổ.
- Bộ phận định lượng: Kiểm soát lượng sản phẩm được nạp vào mỗi chai.
Không phải máy chiết rót nào cũng sử dụng cùng một loại bơm hoặc cơ cấu định lượng. Thiết bị cần được lựa chọn dựa trên độ nhớt, khả năng tạo bọt, thành phần và yêu cầu định lượng của sản phẩm.
3. Hệ thống điều khiển tự động
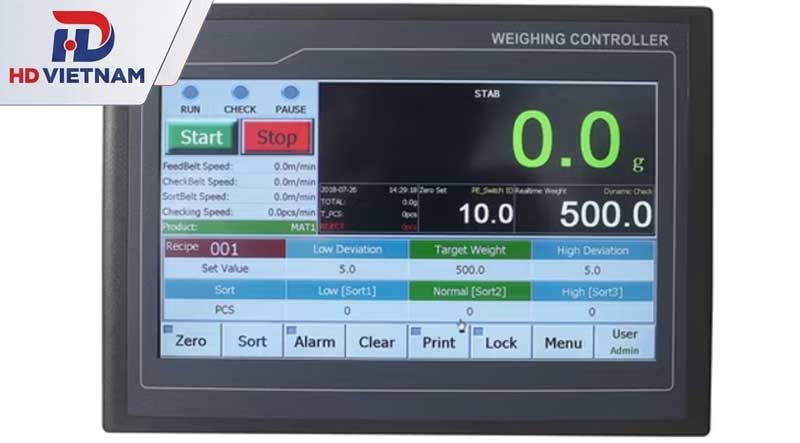
Hệ thống điều khiển phối hợp hoạt động giữa các bộ phận và cho phép người vận hành thiết lập thông số phù hợp. Tùy cấu hình, hệ thống có thể sử dụng bộ điều khiển PLC, màn hình cảm ứng HMI, cảm biến, biến tần, động cơ và các thiết bị điện điều khiển.
Cảm biến hỗ trợ phát hiện chai hoặc xác định vị trí sản phẩm; PLC xử lý tín hiệu và điều khiển trình tự hoạt động; màn hình HMI cho phép cài đặt và theo dõi trạng thái vận hành. Những thành phần này giúp các công đoạn hoạt động đồng bộ, đồng thời hỗ trợ phát hiện một số tình trạng bất thường tùy chức năng được tích hợp.
4. Cụm đóng nắp chai
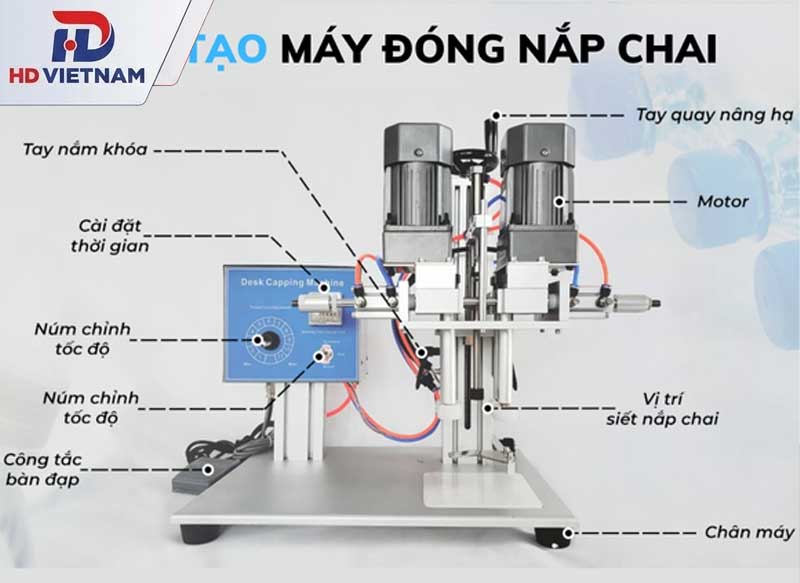
Sau khi chiết rót, chai được chuyển đến bộ phận đóng nắp để hoàn thiện miệng chai. Cụm này có thể bao gồm cơ cấu cấp nắp, máng dẫn nắp và đầu đóng nắp dạng xoáy, nhấn hoặc cơ cấu chuyên dụng tương ứng với từng loại nắp.
Đối với hệ thống tự động, nắp có thể được cấp bằng phễu rung hoặc thiết bị cấp nắp chuyên dụng. Lực siết và tốc độ đóng cần phù hợp với thiết kế nắp, miệng chai và yêu cầu độ kín của sản phẩm.
Lưu ý: Cụm đóng nắp có thể được tích hợp trực tiếp vào dây chuyền hoặc bố trí thành máy riêng. Với một số dây chuyền công suất lớn, công đoạn rửa chai, chiết rót và đóng nắp có thể được kết hợp thành cụm 3-in-1.
5. Cụm xử lý chai trước khi chiết rót
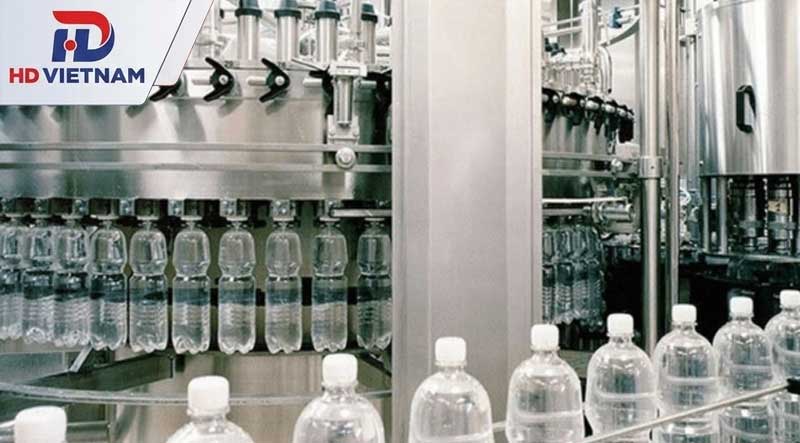
Tùy yêu cầu vệ sinh và tình trạng bao bì, hệ thống có thể được trang bị máy rửa chai, máy tráng chai hoặc thiết bị thổi khí. Bộ phận này giúp xử lý chai trước khi nạp nguyên liệu theo quy trình đã xác định.
Không phải tất cả dây chuyền đều cần cụm rửa chai. Việc bổ sung thiết bị phải dựa trên loại bao bì, yêu cầu vệ sinh và quy trình kiểm soát chất lượng của sản phẩm. Ngoài ra cụm rửa và tráng chai hoạt động trong môi trường nhiều nước và dung dịch vệ sinh, nên với các cụm quay đặt trong vùng ẩm có thể cân nhắc vòng bi INOX để hạn chế gỉ sét và nhiễm bẩn.
6. Các thiết bị hoàn thiện và đóng gói sau chiết rót
Đối với dây chuyền chiết rót tự động tích hợp nhiều công đoạn, hệ thống có thể mở rộng bằng các thiết bị sau:
- Máy in date: In ngày sản xuất, hạn sử dụng, số lô hoặc thông tin cần thiết lên chai, nắp hay bao bì.
- Máy dán nhãn: Dán nhãn decal, nhãn giấy hoặc phóng nhãn màng co tùy loại bao bì.
- Máy co màng: Gom chai thành lốc và co màng theo quy cách đóng gói.
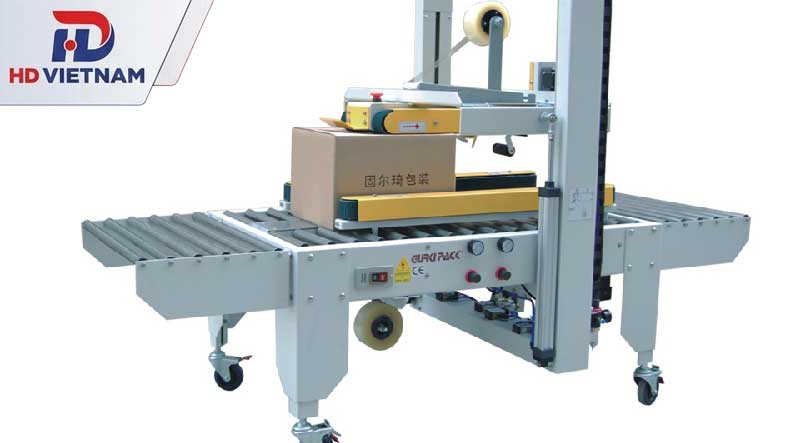
- Máy đóng thùng carton: Hỗ trợ đưa sản phẩm vào thùng và hoàn thiện bao bì ngoài theo cấu hình.
- Máy đóng đai, máy quấn màng pallet: Cố định thùng hàng hoặc kiện hàng phục vụ lưu kho và vận chuyển.
Các thiết bị này không nhất thiết thuộc cấu tạo của một máy chiết rót độc lập. Chúng là những bộ phận bổ sung khi doanh nghiệp cần xây dựng dây chuyền chiết rót – dán nhãn – đóng gói tự động.
7. Khung máy và các bộ phận phụ trợ
Khung máy là kết cấu chịu lực để lắp đặt và cố định các cụm chức năng. Ngoài ra, tùy thiết kế, hệ thống có thể có tủ điện, bộ phận bảo vệ, khay hứng chất lỏng và các chi tiết hỗ trợ vệ sinh, bảo trì. Với các vị trí gối đỡ trục nằm gần khu vực chiết rót, nơi dễ bắn hoặc tràn sản phẩm và phải vệ sinh thường xuyên, nên cân nhắc gối INOX để chịu được môi trường ẩm, hóa chất tẩy rửa và dễ làm sạch.
Vật liệu của những bộ phận tiếp xúc trực tiếp với sản phẩm cần phù hợp với đặc tính nguyên liệu và yêu cầu vệ sinh của ngành sử dụng. Các chi tiết cơ khí, đường ống, gioăng và van cũng cần được lựa chọn theo điều kiện vận hành.
Nguyên lý hoạt động của dây chuyền chiết rót
Dây chuyền chiết rót tự động vận hành theo nguyên lý định lượng nguyên liệu và điều khiển đồng bộ các thiết bị trong từng công đoạn. Chai được đưa vào hệ thống, chiết rót theo thông số cài đặt, đóng nắp và chuyển sang khâu hoàn thiện trước khi xuất thành phẩm. Tùy loại sản phẩm, bao bì và yêu cầu sản xuất, dây chuyền có thể bổ sung công đoạn tráng rửa, kiểm tra chất lượng hoặc đóng gói tự động.
Quy trình vận hành tuần tự 4 bước sau:
- Cấp chai và tráng rửa khi cần: Chai rỗng được đưa lên băng tải bằng phương pháp thủ công hoặc máy cấp chai tự động. Hệ thống căn chỉnh chai và chuyển đến vị trí chiết rót. Nếu quy trình yêu cầu làm sạch bao bì, chai sẽ đi qua thiết bị tráng rửa bằng nước, dung dịch phù hợp hoặc khí sạch theo thiết kế.
- Chiết rót định lượng: Chai được đưa đến đúng vị trí dưới vòi chiết. Hệ thống điều khiển kích hoạt cơ cấu cấp nguyên liệu, đồng thời bộ phận định lượng kiểm soát lượng sản phẩm nạp vào từng chai theo giá trị đã thiết lập. Phương pháp chiết có thể sử dụng piston, bơm, trọng lực hoặc đẳng áp, tùy đặc tính nguyên liệu như độ nhớt, khả năng tạo bọt và yêu cầu định lượng.
- Đóng nắp và kiểm tra: Sau khi chiết đủ lượng, chai được chuyển đến cụm đóng nắp. Máy cấp và cố định nắp bằng cơ cấu xoáy, ép hoặc phương pháp tương ứng với thiết kế bao bì. Tùy cấu hình, cảm biến có thể hỗ trợ phát hiện chai thiếu nắp, nắp lệch hoặc một số lỗi vận hành khác.
- In date, dán nhãn và đóng gói: Chai thành phẩm tiếp tục đi qua máy in thông tin như ngày sản xuất, hạn sử dụng hoặc số lô; sau đó được dán nhãn và chuyển đến công đoạn đóng gói nếu dây chuyền có tích hợp. Tùy quy cách sản phẩm, hệ thống có thể sử dụng máy co màng, máy đóng thùng carton, máy đóng đai hoặc máy quấn màng pallet.
Các thiết bị chính trong dây chuyền chiết rót đóng nắp chai
1. Bàn cấp chai và hệ thống băng tải
Bàn cấp chai là nơi tập kết chai rỗng trước khi đưa vào dây chuyền. Tùy quy mô sản xuất, công nhân có thể đặt chai trực tiếp lên vị trí cấp liệu hoặc sử dụng thiết bị hỗ trợ đưa chai vào hệ thống tự động.
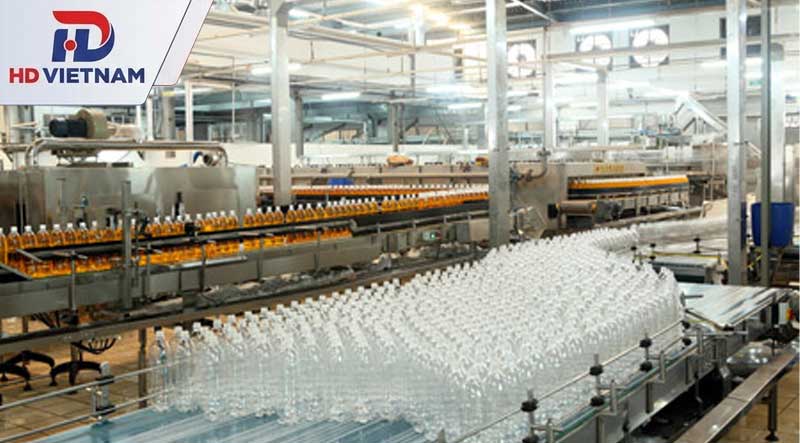
Băng tải đảm nhiệm việc vận chuyển bao bì qua từng công đoạn, từ vị trí cấp chai đến cụm tráng rửa, chiết rót, đóng nắp và các thiết bị phía sau. Tốc độ di chuyển cần được điều chỉnh phù hợp với năng suất của từng máy nhằm hạn chế chai bị dồn ứ, đổ nghiêng hoặc tạo khoảng trống không cần thiết giữa các vị trí làm việc.
Các con lăn dẫn hướng và trục băng tải cần quay đồng tâm để chai di chuyển êm, không đổ nghiêng bạc đạn UC có mặt ngoài dạng cầu, cho phép tự lựa trục nên bù được sai lệch nhỏ khi lắp đặt.
2. Máy rửa hoặc tráng chai
Máy rửa chai được sử dụng khi bao bì cần làm sạch trước khi tiếp xúc với sản phẩm. Tùy thiết kế, thiết bị có thể thực hiện công đoạn tráng bằng nước, dung dịch phù hợp hoặc thổi khí sạch để loại bỏ bụi và một số tạp chất trước khi chiết rót.
Việc lựa chọn phương pháp xử lý phụ thuộc vào loại chai, yêu cầu vệ sinh và đặc tính của sản phẩm bên trong. Với chai đã được cung cấp trong điều kiện phù hợp với quy trình sản xuất, doanh nghiệp có thể không cần bố trí thêm công đoạn rửa riêng. Ngược lại, các sản phẩm có yêu cầu kiểm soát vệ sinh nghiêm ngặt cần quy trình xử lý bao bì được xác định rõ ràng.
3. Máy chiết rót định lượng
Máy chiết rót là thiết bị trung tâm của dây chuyền, thực hiện nhiệm vụ đưa nguyên liệu vào chai theo thể tích hoặc khối lượng đã cài đặt. Tùy công nghệ, máy có thể gồm nguồn cấp sản phẩm, đường ống dẫn, bơm khi cần thiết, van chiết, vòi rót và bộ phận điều khiển định lượng.
Phương pháp chiết cần phù hợp với đặc tính nguyên liệu. Chất lỏng có độ nhớt thấp có thể sử dụng cơ chế trọng lực hoặc phương pháp định lượng phù hợp khác; sản phẩm sệt có thể cần cơ cấu piston hoặc bơm chuyên dụng. Đối với đồ uống có gas, công nghệ chiết đẳng áp thường được cân nhắc nhằm đáp ứng yêu cầu duy trì đặc tính của sản phẩm trong quá trình nạp.
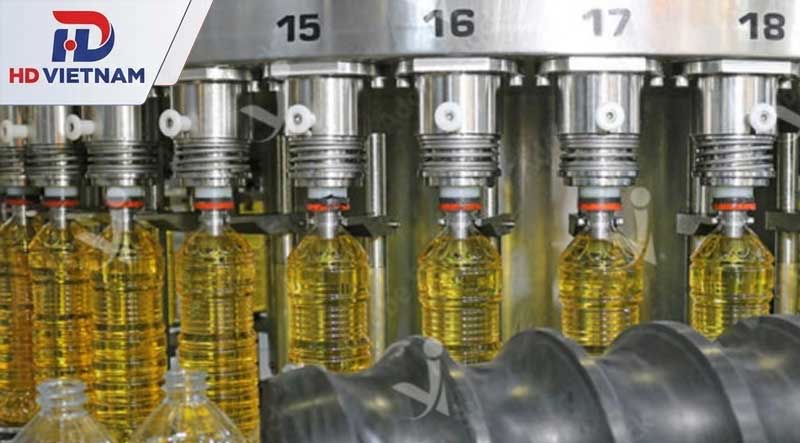
4. Máy cấp nắp và đóng nắp chai
Sau khi chiết đủ lượng nguyên liệu, chai được chuyển đến bộ phận đóng nắp để hoàn thiện miệng chai. Cụm thiết bị này thường gồm cơ cấu cấp nắp, bộ phận định hướng nắp và đầu đóng nắp được thiết kế tương ứng với loại bao bì. Đầu đóng nắp dạng xoáy và các cơ cấu quay trong cụm cấp nắp thường làm việc ở tốc độ vừa, tải nhẹ, nên vòng bi cầu là lựa chọn phổ biến nhờ vận hành êm, ma sát thấp và giữ lực siết ổn định.
Nắp có thể được đưa vào máy bằng phương pháp thủ công hoặc thông qua phễu cấp nắp, máng dẫn và cơ cấu phân phối tự động. Khi chai đến đúng vị trí, máy thực hiện thao tác xoáy, ép hoặc cố định nắp tùy cấu tạo của sản phẩm. Với nắp xoáy, lực siết cần được điều chỉnh phù hợp để hạn chế tình trạng đóng quá lỏng, lệch ren hoặc làm hỏng nắp và miệng chai.
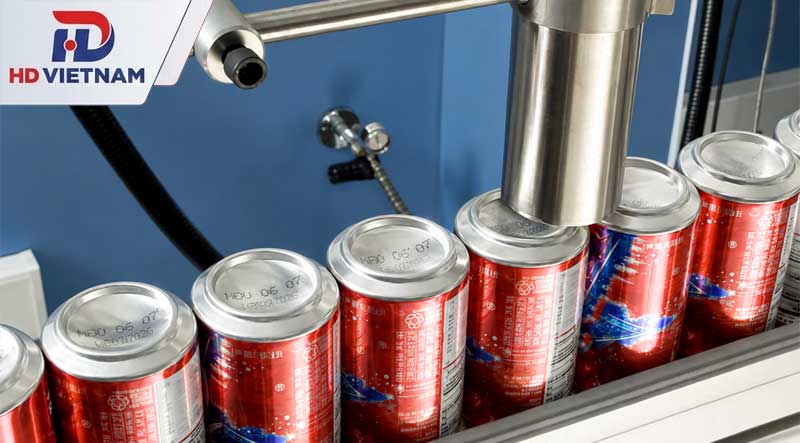
5. Máy in date và thông tin truy xuất
Máy in date giúp in các thông tin cần thiết như ngày sản xuất, hạn sử dụng, mã lô hoặc dữ liệu truy xuất lên thân chai, nắp hay bao bì ngoài. Vị trí in và công nghệ sử dụng cần phù hợp với vật liệu bề mặt, tốc độ dây chuyền và nội dung cần thể hiện.
Tùy ứng dụng, doanh nghiệp có thể lựa chọn công nghệ in phun, in nhiệt hoặc laser. Việc chọn máy cần tính đến khả năng bám mực, độ rõ của ký tự, khoảng cách in và điều kiện vận hành thực tế. Thiết bị in thường được bố trí sau khi đóng nắp hoặc tại vị trí phù hợp trên băng tải để bảo đảm sản phẩm đi qua đầu in ổn định.
6. Máy dán nhãn chai
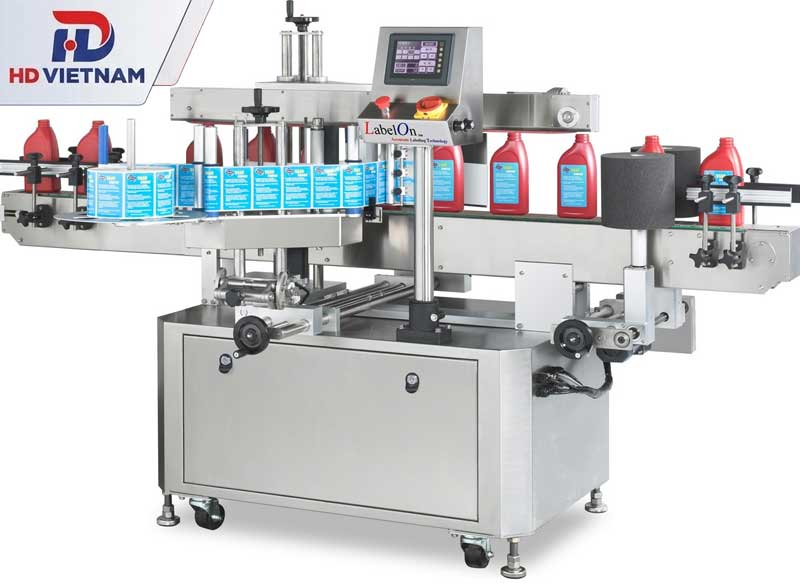
Máy dán nhãn được sử dụng để đưa nhãn sản phẩm lên chai theo vị trí và quy cách đã thiết lập. Tùy hình dạng bao bì, doanh nghiệp có thể lựa chọn máy dán nhãn chai tròn, máy dán nhãn chai phẳng, máy dán một mặt, hai mặt hoặc thiết bị phóng nhãn màng co.
Quá trình vận hành, chai được dẫn hướng đến vị trí dán; nhãn được cấp theo chu kỳ và áp lên bề mặt bao bì. Với chai tròn cụm con lăn xoay chai và trục cấp nhãn cần quay ổn định để nhãn ôm đều thân chai. Các trục này thường được đỡ bằng gối UCF dạng bích, bắt lên thành khung máy.
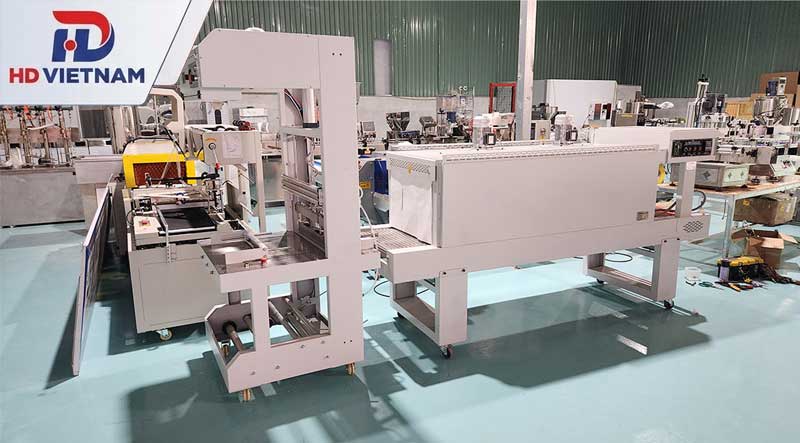
7. Máy co màng và thiết bị đóng gói
Sau khi hoàn thiện từng chai, sản phẩm có thể được gom theo lốc hoặc nhóm để thuận tiện cho việc phân phối. Máy co màng sử dụng màng bao quanh nhóm chai, sau đó gia nhiệt theo quy trình phù hợp để màng ôm sát sản phẩm. Cấu hình máy được lựa chọn dựa trên số chai mỗi lốc, kích thước bao bì và năng suất yêu cầu.
Không phải tất cả sản phẩm đều cần đóng lốc bằng màng co. Một số dây chuyền có thể chuyển trực tiếp chai sang khâu đóng thùng carton hoặc sử dụng phương án đóng gói khác theo quy cách thương mại. Đối với sản phẩm yêu cầu nhiều lớp bao bì, các thiết bị này được bố trí nối tiếp sau máy chiết rót, đóng nắp và dán nhãn.
8. Máy đóng thùng carton
Máy đóng thùng carton hỗ trợ đưa chai hoặc các lốc sản phẩm vào thùng theo quy cách đóng gói. Tùy mức độ tự động hóa, công đoạn xếp sản phẩm vào thùng có thể thực hiện thủ công, bán tự động hoặc bằng máy đóng thùng tự động. Sau khi nạp đủ số lượng, thùng được đóng và cố định bằng băng keo hoặc phương pháp dán phù hợp với thiết bị.
Việc lựa chọn máy cần dựa trên kích thước thùng, số chai mỗi thùng, khối lượng kiện hàng và sản lượng đầu ra. Nếu dây chuyền sử dụng nhiều loại quy cách đóng gói, cần kiểm tra khả năng điều chỉnh của thiết bị trước khi đầu tư.
9. Máy đóng đai và máy quấn màng pallet
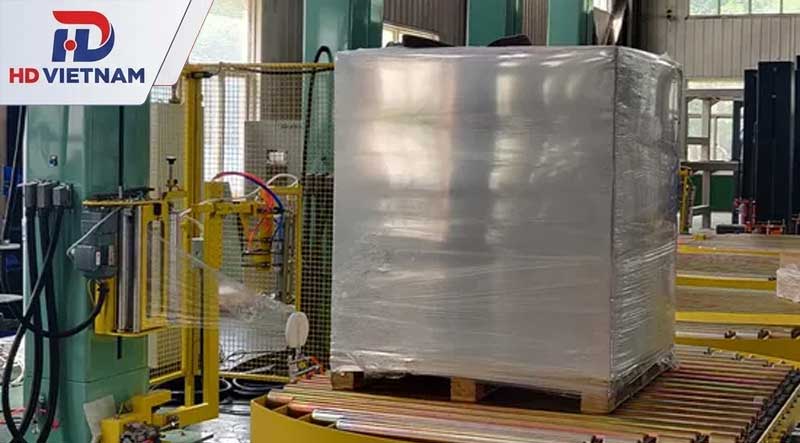
Với sản phẩm được đóng thành thùng và tập kết trên pallet, máy đóng đai có thể được sử dụng để cố định kiện hàng, hạn chế xê dịch trong quá trình lưu kho và vận chuyển. Thiết bị cần tương thích với loại dây đai, kích thước thùng và cách bố trí kiện hàng.
Máy quấn màng pallet sử dụng màng co giãn để bao quanh khối hàng đã xếp trên pallet. Tùy loại máy, pallet có thể được đặt trên. Bàn xoay của máy quấn màng cần trục quay êm và gọn trong thiết kế. Với các cụm tải vừa và nhẹ, gối UCFL (bích oval 2 lỗ) giúp tiết kiệm không gian lắp đặt.
10. Hệ thống điều khiển, cảm biến và thiết bị an toàn
Hệ thống điều khiển giúp phối hợp hoạt động của các máy trong dây chuyền. Tùy cấu hình, hệ thống có thể sử dụng PLC, màn hình HMI, biến tần, bộ điều khiển động cơ và cảm biến để thiết lập thông số, giám sát trạng thái vận hành và xử lý tín hiệu từ các công đoạn.
Cảm biến có thể được bố trí tại vị trí cấp chai, vòi chiết, cụm đóng nắp hoặc khu vực kiểm tra thành phẩm nhằm phát hiện sự hiện diện và vị trí của sản phẩm. Khi phát sinh lỗi, hệ thống có thể cảnh báo hoặc dừng một phần hay toàn bộ dây chuyền tùy thiết kế.
Hy vọng với những thông tin trên, bạn đã hiểu rõ hơn về các thiết bị chính trong dây chuyền chiết rót đóng nắp chai cũng như chức năng của từng bộ phận trong quá trình sản xuất. Tùy thuộc vào đặc tính sản phẩm, loại bao bì và năng suất mong muốn, doanh nghiệp nên lựa chọn cấu hình phù hợp để đảm bảo các công đoạn vận hành đồng bộ, duy trì chất lượng thành phẩm và tối ưu chi phí đầu tư.