Sau công đoạn nghiền và hoàn thiện, xi măng cần được định lượng, đóng gói để thuận tiện cho việc lưu kho, vận chuyển và phân phối đến công trình. Máy đóng bao xi măng đảm nhiệm công đoạn này bằng cách kiểm soát khối lượng và đưa thành phẩm vào từng bao theo quy cách yêu cầu, góp phần nâng cao năng suất và giảm thao tác thủ công. Cũng tùy theo công suất dây chuyền và hình thức đóng gói, nhà máy có thể lựa chọn nhiều dòng máy với thiết kế, cơ chế vận hành khác nhau.
Cấu tạo của máy đóng bao xi măng
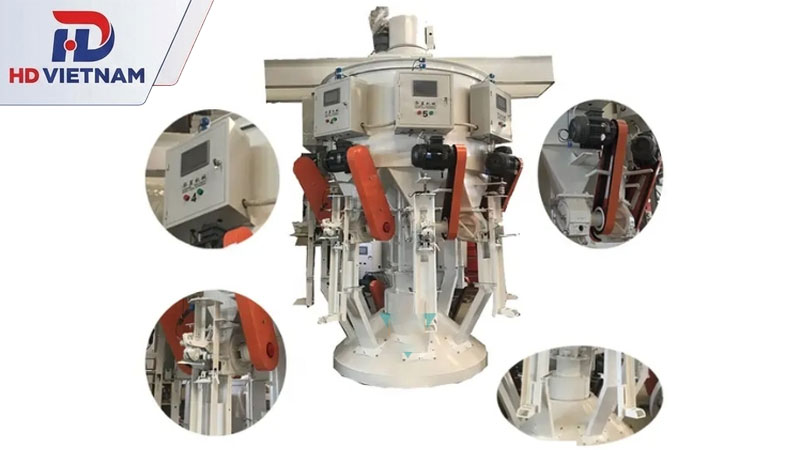
Máy đóng bao xi măng gồm nhiều cụm thiết bị phối hợp để thực hiện các công đoạn cấp liệu, định lượng, nạp xi măng vào bao và vận chuyển thành phẩm.
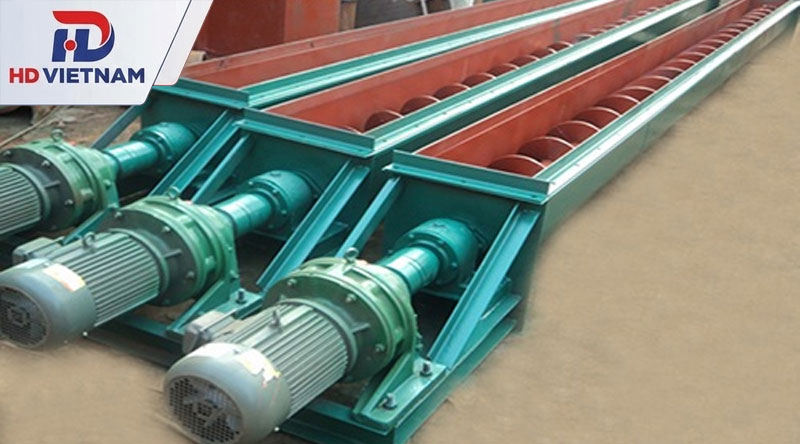
Hệ thống cấp liệu (phễu chứa, cánh quạt/turbine, vít tải hoặc khí nén)
Hệ thống cấp liệu tiếp nhận xi măng từ silo chứa và đưa đến cụm định lượng, nạp bao. Phễu chứa hoặc phễu đệm có nhiệm vụ tiếp nhận nguyên liệu, duy trì nguồn cấp cho máy. Tùy cấu hình, xi măng được vận chuyển bằng vít tải, hệ thống khí nén hoặc cơ cấu cấp liệu sử dụng cánh quạt (turbine).
Cánh turbine quay tốc độ cao để đẩy xi măng qua vòi nạp, nên ổ trục chịu rung và bụi mịn liên tục. Khi lượng nạp mỗi bao bắt đầu dao động hoặc cụm turbine nóng, nên kiểm tra độ rơ ổ trước. Vòng bi cầu là loại thường gặp ở cụm tốc độ cao, tải vừa này, cần thay đúng ký hiệu theo hãng.
Vòi nạp liệu (spout) và cơ cấu kẹp bao
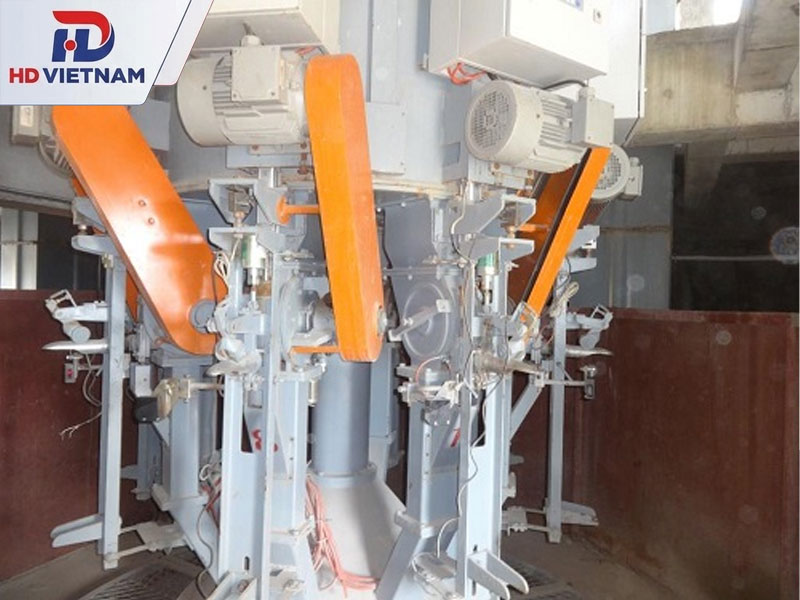
Vòi nạp (spout) là vị trí đưa xi măng trực tiếp vào bên trong bao. Máy đóng bao kiểu quay có thể bố trí nhiều vòi trên mâm quay, phổ biến với cấu hình 2, 4 hoặc 8 vòi tùy yêu cầu năng suất.
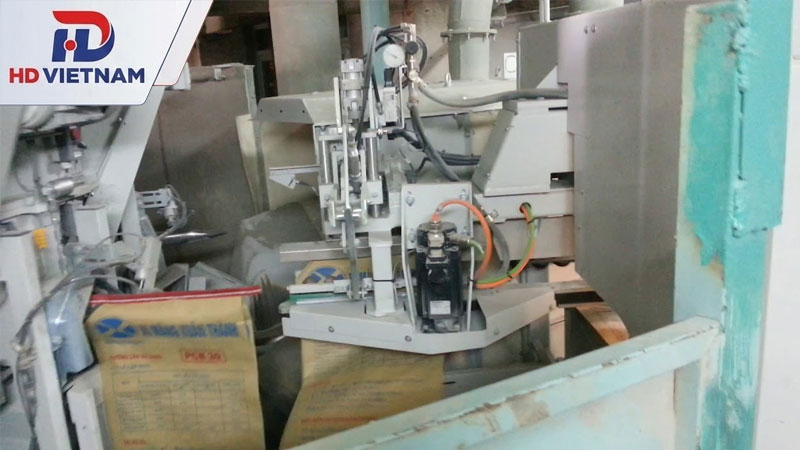
Tại mỗi vòi nạp, cơ cấu kẹp bao giữ chặt miệng bao trong suốt quá trình cấp liệu, hạn chế tuột bao và phát tán bụi. Bộ phận này thường được điều khiển bằng xi lanh và van khí nén. Khi bao được gắn đúng vị trí, cảm biến có thể phát tín hiệu để hệ thống kích hoạt cơ cấu kẹp và bắt đầu chu trình đóng bao.
Hệ thống cân điện tử (Loadcell) và bộ điều khiển PLC
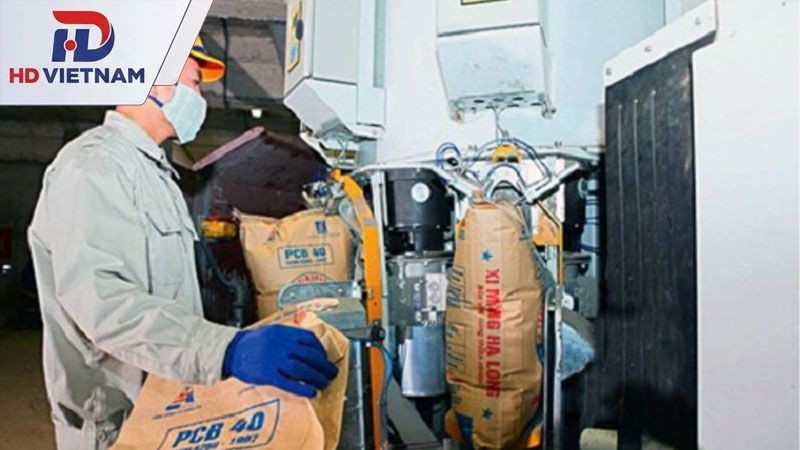
Hệ thống cân điện tử kiểm soát khối lượng xi măng được nạp vào từng bao. Loadcell là cảm biến lực, có nhiệm vụ chuyển đổi tải trọng thành tín hiệu điện để bộ điều khiển ghi nhận và xác định khối lượng thực tế.
Bộ điều khiển cân, chẳng hạn MEC ở một số hệ thống, tiếp nhận dữ liệu từ Loadcell và điều chỉnh quá trình cấp liệu theo mức khối lượng đã cài đặt. Khi đạt định lượng yêu cầu, hệ thống phát lệnh dừng cấp liệu hoặc chuyển sang bước tiếp theo.
PLC đảm nhiệm việc điều phối hoạt động của toàn bộ máy thông qua tín hiệu từ cảm biến và các thiết bị đầu vào. Bộ điều khiển này quản lý trình tự kẹp bao, cấp liệu, cân, nhả bao và vận hành băng tải. Tùy cấu hình, người vận hành có thể cài đặt thông số và theo dõi trạng thái thiết bị thông qua bảng điều khiển hoặc giao diện HMI.
Cơ cấu cấp bao và đẩy bao (Ejector)
Cơ cấu cấp bao đưa bao rỗng đến vị trí vòi nạp, có thể thực hiện bằng thao tác thủ công hoặc thiết bị tự động tùy loại máy. Sau khi bao được lắp vào vòi, bộ phận kẹp giữ cố định để bắt đầu quá trình nạp xi măng.
Khi bao đạt khối lượng yêu cầu, cơ cấu kẹp mở ra và bộ phận đẩy bao (ejector) thực hiện thao tác tách bao khỏi vòi nạp, đưa bao xuống băng tải. Một số hệ thống còn có giá đỡ bao để nâng đỡ trọng lượng trong quá trình đóng gói, giúp bao được xả ra đúng vị trí.
Băng tải đưa bao ra
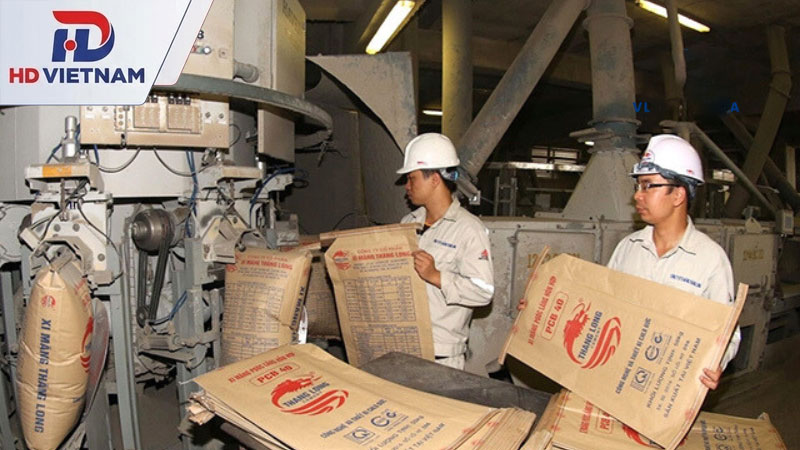
Băng tải tiếp nhận bao xi măng sau khi hoàn tất quá trình định lượng và tách khỏi vòi nạp. Thiết bị thường sử dụng băng tải cao su để vận chuyển bao thành phẩm đến khu vực tập kết, xếp bao hoặc xuất hàng lên phương tiện vận chuyển.
Trục dẫn động của băng tải cao su chịu tải bao nặng và chạy liên tục trong khu vực bụi. Trục này thường được đỡ bằng gối UCP (gối đứng) bắt lên khung băng tải. Cần phớt chắn bụi và kiểm tra mỡ định kỳ, vì bụi xi măng lọt vào ổ là nguyên nhân hỏng sớm phổ biến.
Hệ thống hút bụi
Quá trình cấp và nạp xi măng có thể phát sinh bụi tại miệng bao, vòi nạp và khu vực xả thành phẩm. Hệ thống hút bụi được bố trí để thu gom lượng bụi này, hạn chế phát tán ra môi trường nhà xưởng.
Thông thường, hệ thống gồm chụp hoặc đường ống hút, quạt hút và thiết bị lọc bụi. Không khí chứa bụi được dẫn về bộ phận lọc để giữ lại các hạt xi măng trước khi thải khí ra ngoài. Việc kiểm tra đường ống, bộ lọc và cơ cấu làm sạch định kỳ giúp duy trì khả năng hút bụi, đồng thời hạn chế bụi tích tụ ảnh hưởng đến thiết bị và môi trường làm việc.
Lưu ý: Cấu hình thực tế có thể khác nhau giữa máy đóng bao dạng quay và máy đóng bao cố định. Không phải thiết bị nào cũng có đầy đủ cơ cấu cấp bao tự động, PLC, HMI hoặc cùng một phương thức cấp liệu.
Nguyên lý hoạt động của máy đóng gói xi măng
Quy trình máy đóng gói bao xi măng gồm 6 bước sau:
- Bước 1: Cấp bao vào vị trí nạp liệu
Bao rỗng được đưa đến đầu đóng bao bằng thao tác thủ công hoặc cơ cấu cấp bao tự động, tùy thiết kế máy. Người vận hành hoặc cảm biến xác định bao đã được đặt đúng vị trí trước khi bắt đầu chu trình.
- Bước 2: Kẹp miệng bao vào vòi nạp
Khi bao được lắp vào vòi, hệ thống khí nén kích hoạt xi lanh để đóng cơ cấu kẹp, giữ chặt miệng bao. Một số thiết kế sử dụng cảm biến xác nhận trạng thái bao nhằm bảo đảm điều kiện an toàn trước khi cấp xi măng.
- Bước 3: Nạp xi măng vào bao
Sau khi bao được cố định, bộ điều khiển kích hoạt cơ cấu cấp liệu. Xi măng từ phễu chứa được đưa qua hệ thống cấp liệu, chẳng hạn turbine hoặc cơ cấu vận chuyển phù hợp, rồi đi vào bao qua vòi nạp. Trong quá trình này, bao được đỡ để hạn chế rung lắc và giữ ổn định khi chứa nguyên liệu.
- Bước 4: Cân định lượng và ngắt cấp liệu
Loadcell ghi nhận khối lượng xi măng trong bao và truyền tín hiệu đến bộ điều khiển cân. Khi khối lượng đạt giá trị cài đặt, hệ thống phát lệnh dừng hoặc đóng cơ cấu cấp liệu, kết thúc quá trình nạp. Cơ chế này giúp kiểm soát trọng lượng thành phẩm và hạn chế sai lệch giữa các bao.
- Bước 5: Nhả kẹp và đẩy bao ra khỏi vòi
Sau khi hoàn tất định lượng, cơ cấu kẹp mở để tách bao khỏi vòi nạp. Bộ phận đỡ và cơ cấu đẩy bao (ejector) đưa bao thành phẩm xuống vị trí tiếp nhận của băng tải.
- Bước 6: Vận chuyển bao thành phẩm ra ngoài
Băng tải tiếp nhận và đưa bao xi măng đến khu vực tập kết, xếp bao hoặc xuất hàng. Tốc độ vận chuyển cần phù hợp với năng suất máy đóng bao để hạn chế ùn tắc và duy trì hoạt động liên tục của dây chuyền.
Các loại máy đóng bao xi măng hiện nay
Máy đóng bao xi măng có nhiều cấu hình khác nhau, được lựa chọn dựa trên công suất dây chuyền, số lượng vòi nạp, phương thức vận chuyển nguyên liệu và mức độ tự động hóa. Việc phân loại theo từng tiêu chí giúp doanh nghiệp xác định thiết bị phù hợp với sản lượng, quy cách bao và điều kiện vận hành thực tế.
Phân loại theo cấu trúc máy
Xét về kết cấu và cách bố trí vòi nạp, máy đóng bao xi măng thường được chia thành hai nhóm chính:
- Máy đóng bao tĩnh (In-line): Các vòi nạp được lắp cố định tại một vị trí, thường có cấu hình 1–2 vòi. Bao được đưa đến từng vòi để thực hiện quá trình kẹp, nạp liệu và cân định lượng. Thiết kế này phù hợp với cơ sở sản xuất quy mô nhỏ hoặc dây chuyền có nhu cầu đóng gói không quá lớn.
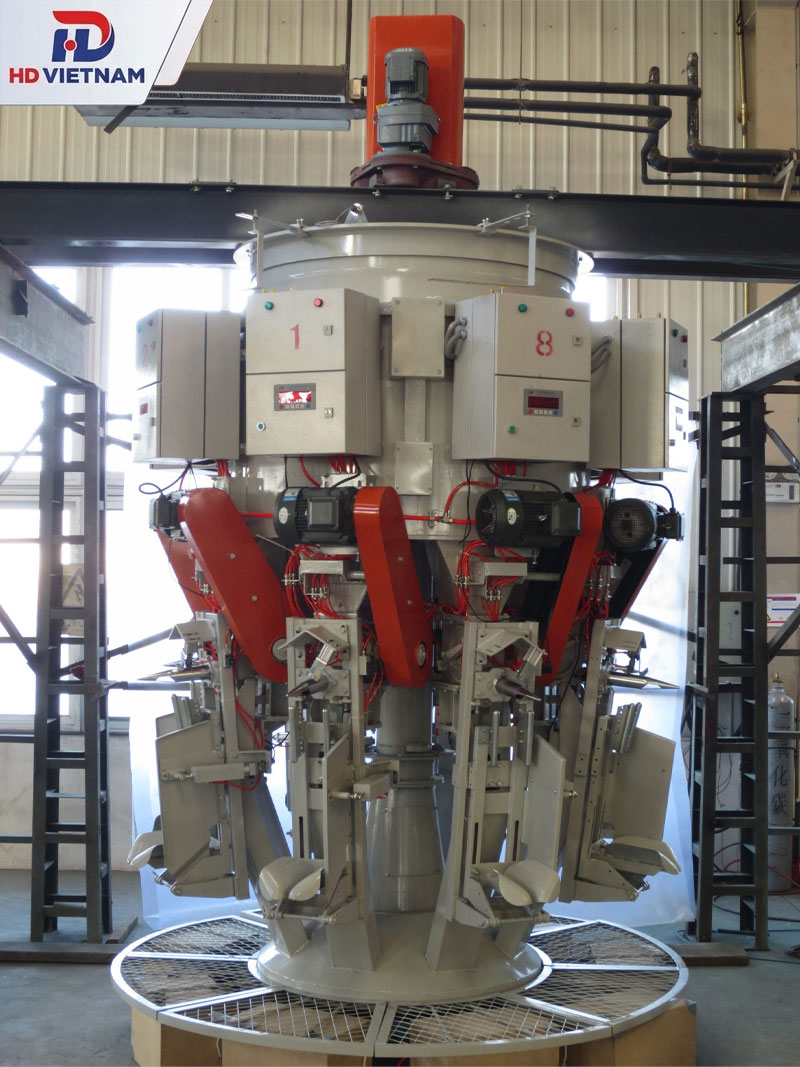
- Máy đóng bao quay (Rotary Packer): Nhiều vòi nạp được bố trí trên một mâm quay, lần lượt di chuyển qua các vị trí cấp bao, nạp xi măng và xả bao thành phẩm. Ở máy quay cỡ nhỏ, các trục phụ của cơ cấu cấp bao hoặc con lăn dẫn hướng bắt lên thành khung bằng gối UCF (bích vuông). Mâm quay chính và trục nặng của máy nhiều vòi thường là cụm ổ do hãng thiết kế riêng, nên cần thay theo hồ sơ thiết bị.
Phân loại theo số lượng vòi nạp
Số lượng vòi nạp quyết định số vị trí có thể thực hiện đóng bao trên máy, đồng thời ảnh hưởng đến năng suất và quy mô thiết bị. Các cấu hình thường được đề cập gồm:
- Máy 6 vòi: Có 6 vị trí nạp liệu, phù hợp với dây chuyền cần năng suất tương đối cao.
- Máy 8 vòi: Sử dụng 8 vòi nạp, được ứng dụng trong các dây chuyền đóng bao xi măng công nghiệp. Một số dòng máy quay 8 vòi có năng suất thiết kế khoảng 100–120 tấn/giờ theo thông số sản phẩm được cung cấp.
- Máy 10–12 vòi: Bố trí nhiều vị trí nạp hơn, phục vụ các dây chuyền có nhu cầu tăng sản lượng đóng gói.
- Máy 14–16 vòi: Có số lượng đầu nạp lớn, hướng đến các hệ thống đóng bao công suất cao, yêu cầu vận hành liên tục.
Năng suất thực tế không chỉ phụ thuộc vào số vòi mà còn chịu ảnh hưởng bởi tốc độ quay, thời gian nạp mỗi bao, khối lượng đóng gói và khả năng cấp liệu.
Phân loại theo cơ chế nạp liệu
Phương thức cấp xi măng vào bao là một tiêu chí quan trọng khi lựa chọn máy, bởi đặc tính vật liệu và yêu cầu định lượng sẽ quyết định cơ cấu nạp phù hợp.
- Máy nạp liệu bằng cánh quạt (turbine/impeller): Sử dụng cánh quay để đẩy xi măng từ buồng cấp liệu qua vòi nạp vào bao. Cơ cấu này được sử dụng trên một số dòng máy đóng bao quay, trong đó lượng liệu được kiểm soát thông qua hệ thống cân và bộ điều khiển.
- Máy nạp liệu bằng vít tải: Trục vít có cánh xoắn quay bên trong máng hoặc ống dẫn, đưa xi măng từ phễu chứa đến vị trí đóng bao. Lưu lượng cấp liệu có thể được điều chỉnh thông qua tốc độ quay của vít tải.
- Máy nạp liệu bằng khí nén hoặc tầng sôi: Sử dụng luồng khí để làm tơi và hỗ trợ vận chuyển xi măng dạng bột đến vòi nạp. Phương thức này phù hợp với vật liệu có khả năng lưu chuyển nhờ khí, nhưng cần thiết kế hệ thống cấp khí và thu gom bụi tương ứng.
Mỗi cơ chế có yêu cầu kỹ thuật riêng về lưu lượng cấp liệu, áp suất, khả năng kiểm soát bụi và độ chính xác định lượng. Việc lựa chọn cần căn cứ vào thiết kế máy và đặc tính xi măng sử dụng.
Phân loại theo mức độ tự động hóa
Mức độ tự động hóa thể hiện số lượng công đoạn được máy thực hiện mà không cần thao tác trực tiếp của công nhân. Dựa trên tiêu chí này, thiết bị có thể chia thành ba nhóm:
- Máy đóng bao bán tự động: Người vận hành trực tiếp đưa bao vào vòi và thực hiện một số thao tác như gắn, giữ hoặc chuyển bao. Các công đoạn định lượng, cấp xi măng và ngắt liệu có thể được hệ thống tự động kiểm soát. Đây là cấu hình phù hợp với cơ sở sản xuất chưa có nhu cầu tự động hóa toàn bộ dây chuyền.
- Máy đóng bao tự động hoàn toàn: Các công đoạn cấp bao, kẹp bao, định lượng, nạp xi măng, nhả bao và vận chuyển được phối hợp bằng hệ thống cảm biến, PLC, bộ điều khiển cân và cơ cấu khí nén. Mức độ tự động hóa cụ thể tùy thuộc vào cấu hình được trang bị.
- Hệ thống đóng bao tích hợp robot xếp bao: Sau khi bao được nạp đủ khối lượng và chuyển ra khỏi máy, robot thực hiện thao tác tiếp nhận, sắp xếp và xếp bao lên pallet theo chương trình cài đặt. Giải pháp này giúp giảm công việc nâng chuyển thủ công và tăng mức độ tự động hóa ở công đoạn cuối dây chuyền.
Qua bài viết trên, có thể thấy máy đóng bao xi măng giữ vai trò quan trọng trong công đoạn định lượng và đóng gói thành phẩm, góp phần nâng cao năng suất, kiểm soát khối lượng bao và tối ưu quy trình sản xuất. Tùy vào quy mô nhà máy, sản lượng yêu cầu và mức độ tự động hóa, doanh nghiệp cần lựa chọn loại máy có kết cấu, số lượng vòi nạp và cơ chế cấp liệu phù hợp.