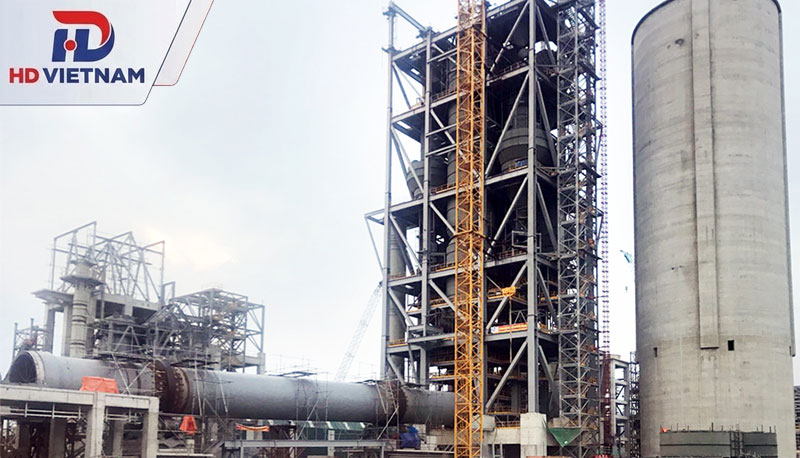
Lò quay xi măng (rotary kiln) là thiết bị nhiệt công nghiệp có dạng hình trụ bằng thép, được lắp đặt nghiêng khoảng 3°–4° và vận hành bằng chuyển động quay liên tục quanh trục.
Nhờ kết cấu này, phối liệu có thể dịch chuyển từ đầu cấp liệu đến đầu ra, đồng thời tiếp xúc với nhiệt độ cao để diễn ra các phản ứng hóa lý cần thiết, hình thành clinker – nguyên liệu trung gian quyết định chất lượng xi măng. Khả năng vận hành ổn định của lò phụ thuộc vào sự phối hợp giữa thân lò, hệ thống truyền động và các cụm con lăn nâng đỡ.
Cấu tạo của lò quay xi măng
Cấu tạo lò quay xi măng gồm nhiều bộ phận cơ khí và thiết bị phụ trợ phối hợp để duy trì chuyển động quay, nâng đỡ thân lò và đảm bảo quá trình nung clinker diễn ra liên tục. Các thành phần chính bao gồm:
- Thân lò (kiln shell): Là kết cấu hình trụ bằng thép, được lắp đặt nghiêng một góc nhỏ so với phương ngang. Thân lò tạo không gian để phối liệu di chuyển và tiếp xúc với nhiệt độ cao trong quá trình nung. Bên trong được lót vật liệu chịu lửa nhằm bảo vệ vỏ thép trước tác động của nhiệt độ và môi trường hóa học.
- Vành lăn (riding ring): Được lắp bao quanh thân lò tại những vị trí đỡ, có nhiệm vụ truyền tải trọng của thân lò và vật liệu bên trong xuống các con lăn đỡ. Bộ phận này giúp thân lò duy trì vị trí ổn định khi quay.
- Hệ thống con lăn đỡ (support rollers): Gồm các con lăn tiếp xúc với vành lăn, có chức năng nâng đỡ toàn bộ tải trọng truyền xuống từ thân lò. Cụm con lăn cần được căn chỉnh phù hợp để hạn chế sai lệch vị trí, phân bố tải trọng và duy trì chuyển động quay ổn định.
- Cụm truyền động: Bao gồm động cơ, hộp giảm tốc và các chi tiết truyền lực, tạo mô-men xoắn để làm quay thân lò. Tốc độ quay cần được kiểm soát theo yêu cầu công nghệ nung và điều kiện vận hành. Trục bánh răng trong hộp giảm tốc truyền mô-men lớn làm quay thân lò nên chịu tải hướng tâm cao. Vòng bi đũa trụ thường dùng ở vị trí này, nhưng không tự lựa và chịu tải dọc trục kém, nên khi thay cần kiểm tra đồng tâm và ổ chặn đi kèm.
- Vỏ ổ trục và bệ đỡ: Là bộ phận kết cấu dùng để lắp đặt, cố định các cụm con lăn và ổ trục. Hệ thống này tiếp nhận tải trọng từ thân lò, đồng thời giữ các chi tiết đỡ đúng vị trí trong quá trình thiết bị hoạt động.
- Hệ thống làm kín: Được bố trí tại các vị trí tiếp giáp giữa thân lò với đầu vào và đầu ra nhằm hạn chế không khí lọt vào hoặc khí nóng, bụi thoát ra ngoài. Tùy thiết kế, cơ cấu làm kín có thể sử dụng kết cấu graphite, dạng mê cung hoặc làm kín bằng khí.
- Lớp lót chịu lửa: Được bố trí ở mặt trong thân lò, có nhiệm vụ hạn chế nhiệt truyền trực tiếp đến vỏ thép và bảo vệ kết cấu trước tác động của clinker, khí nóng cũng như các thành phần hóa học trong quá trình nung. Vật liệu và cấu trúc lớp lót cần phù hợp với tải nhiệt, điều kiện hóa học và cơ học tại từng khu vực.
Ngoài các bộ phận trên, dây chuyền lò quay xi măng còn kết hợp với hệ thống cấp liệu, đầu đốt, thiết bị thu hồi nhiệt và làm nguội clinker. Ở công nghệ xi măng khô hiện đại, tháp trao đổi nhiệt và buồng phân hủy được bố trí phía trước lò để thực hiện quá trình gia nhiệt, khử nước và phần lớn phản ứng phân hủy canxi cacbonat trước khi phối liệu đi vào thân lò.
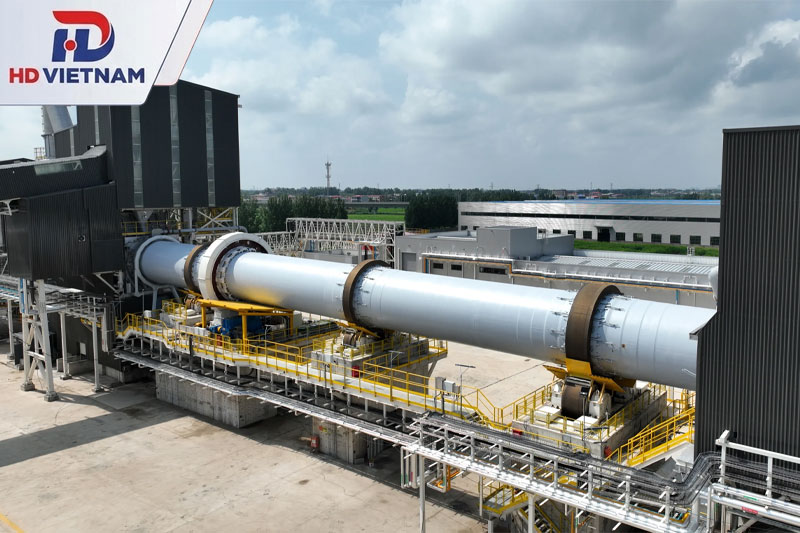
Hệ thống con lăn đỡ lò – “Trái tim” chịu lực và vận hành
Hệ thống con lăn đỡ là cụm kết cấu cơ khí quan trọng, có nhiệm vụ nâng đỡ thân lò quay thông qua các vành lăn, đồng thời duy trì vị trí và chuyển động ổn định trong suốt quá trình vận hành.
Vai trò và cấu tạo cụm con lăn đỡ (Support Roller Assembly)
Cụm con lăn đỡ tiếp nhận tải trọng từ vành lăn rồi truyền xuống bệ móng. Ngoài chức năng nâng đỡ, hệ thống còn góp phần giữ thân lò đúng vị trí, hạn chế rung động và sai lệch trong quá trình quay. Một hệ thống thường gồm các bộ phận chính:
- Con lăn đỡ (Support Roller): Là chi tiết hình trụ tiếp xúc trực tiếp với bề mặt vành lăn, chịu tải trọng truyền từ thân lò. Bề mặt con lăn cần duy trì độ đồng đều để hạn chế mài mòn không đều và giảm tác động bất lợi lên vành lăn.
- Trục con lăn: Có nhiệm vụ truyền tải trọng từ con lăn đến ổ đỡ, đồng thời giữ con lăn quay quanh trục của nó.
- Ổ trục (Bearing): Đỡ trục con lăn, giảm ma sát và duy trì chuyển động quay. Bộ phận này cần được bôi trơn phù hợp để hạn chế phát nhiệt và hao mòn. Trục con lăn chịu tải rất lớn từ thân lò, đồng thời lệch tâm nhẹ do thân lò võng và giãn nhiệt. Ở cụm con lăn dùng ổ lăn, vòng bi tang trống hai dãy tự lựa thường được cân nhắc vì bù được lệch tâm mà ổ không chịu tải lệch một phía. Với lò cỡ lớn dùng ổ trượt dầu, cần thay đúng chủng loại theo hồ sơ của hãng.
- Gối đỡ và vỏ ổ trục: Là kết cấu lắp đặt ổ trục, giữ cụm trục và con lăn đúng vị trí, đồng thời truyền tải trọng xuống bệ đỡ.
- Bệ đỡ và cơ cấu căn chỉnh: Dùng để cố định cụm con lăn trên nền móng, cho phép điều chỉnh vị trí theo yêu cầu lắp đặt và vận hành.
Các bộ phận phải phối hợp đồng bộ để phân bố tải trọng hợp lý, duy trì tiếp xúc ổn định giữa con lăn và vành lăn. Nếu một chi tiết bị mòn, lỏng hoặc sai lệch vị trí, tải trọng có thể phân bố không đều, ảnh hưởng đến toàn bộ hệ thống đỡ lò.
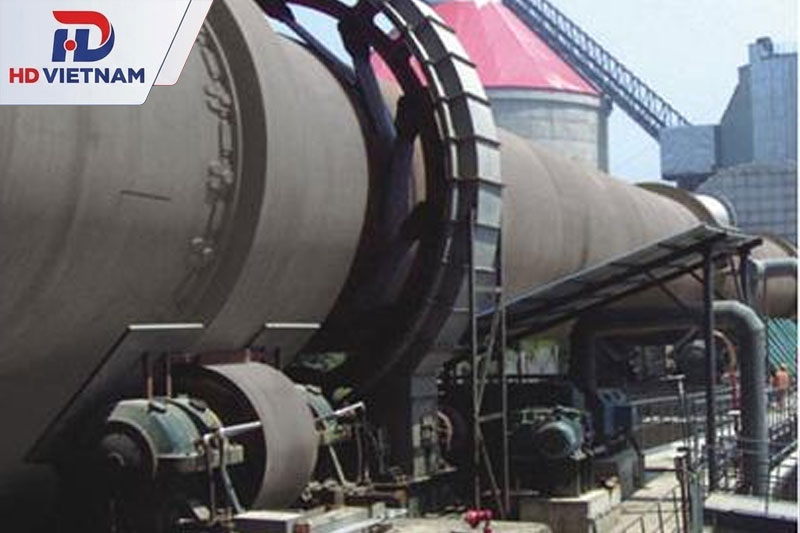
Cơ chế dịch chuyển trục và căn chỉnh (Alignment)
Căn chỉnh con lăn đỡ là quá trình kiểm tra và điều chỉnh vị trí, phương trục của từng cụm con lăn so với đường tâm thiết kế của lò. Mục tiêu là duy trì sự tiếp xúc phù hợp giữa con lăn và vành lăn, hạn chế tải trọng tập trung, lực đẩy dọc trục bất thường và hiện tượng mài mòn cục bộ.
Khi con lăn đặt lệch trục so với đường tâm lò, ổ nhận thêm lực dọc trục bên cạnh tải hướng tâm. Ở các cụm xử lý tải kết hợp này, vòng bi côn lắp theo cặp đối nhau là giải pháp thường gặp, nhưng khe hở phải điều chỉnh đúng: siết quá chặt gây nóng ổ, quá lỏng gây rung và mòn nhanh.
Quá trình vận hành, thân lò có thể xuất hiện dịch chuyển dọc trục do độ nghiêng lắp đặt, biến dạng nhiệt và tương tác giữa vành lăn với con lăn. Việc điều chỉnh vị trí cụm con lăn cần được thực hiện dựa trên kết quả đo đạc thực tế, không nên dịch chuyển tùy ý để xử lý hiện tượng lò chạy lệch.
Quy trình căn chỉnh thường tập trung vào các công việc sau:
- Kiểm tra hiện trạng: Quan sát bề mặt con lăn và vành lăn, kiểm tra độ mòn, dấu tiếp xúc, nhiệt độ ổ trục, tình trạng bôi trơn và độ ổn định của bệ đỡ.
- Đo đạc vị trí: Xác định đường tâm, độ song song và vị trí tương quan giữa các trục con lăn với trục lò theo thông số thiết kế.
- Điều chỉnh cụm đỡ: Sử dụng cơ cấu căn chỉnh tại bệ đỡ để đưa con lăn về vị trí phù hợp. Mức điều chỉnh phải dựa trên kết quả đo và hướng dẫn kỹ thuật của nhà sản xuất.
- Kiểm tra sau căn chỉnh: Theo dõi độ tiếp xúc giữa con lăn và vành lăn, sự phân bố tải trọng, chuyển động dọc trục và nhiệt độ ổ trục khi lò hoạt động trở lại.
Cần phân biệt giữa dịch chuyển dọc trục của thân lò và điều chỉnh vị trí con lăn. Đây là hai hiện tượng có liên quan nhưng không đồng nhất. Nếu không xác định đúng nguyên nhân, việc căn chỉnh sai có thể làm tăng lực tác động lên vành lăn, con lăn và ổ trục.
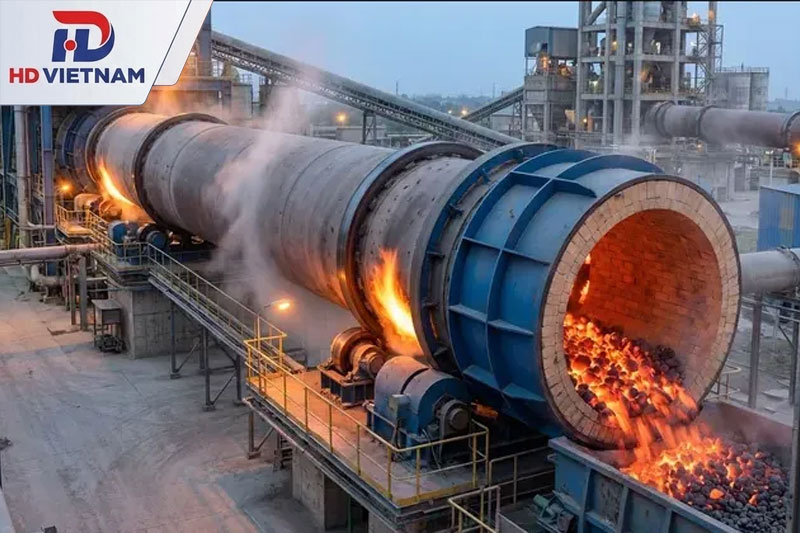
Các sự cố thường gặp ở con lăn đỡ và cách khắc phục
Do làm việc liên tục dưới tải trọng lớn và chịu ảnh hưởng của nhiệt độ, cụm con lăn đỡ có thể phát sinh một số hư hỏng trong quá trình sử dụng:
| Sự cố | Nguyên nhân có thể gặp | Hướng kiểm tra và khắc phục |
| Con lăn hoặc vành lăn mòn không đều | Tiếp xúc lệch, tải trọng phân bố không hợp lý hoặc bề mặt làm việc bị hư hại | Kiểm tra dấu tiếp xúc, đo độ mòn và căn chỉnh lại theo thông số kỹ thuật |
| Ổ trục nóng bất thường | Thiếu hoặc sai loại dầu bôi trơn, ổ trục hư hỏng, tải trọng hoặc độ đồng tâm không phù hợp | Ổ đặt gần vùng đầu lò chịu nhiệt bức xạ và dẫn nhiệt từ thân lò, làm mỡ tiêu chuẩn khô nhanh. Nên đo nhiệt độ thực tại ổ và chọn vòng bi chịu nhiệt có dải làm việc cao hơn nhiệt đo được. Cần kiểm tra bôi trơn và căn chỉnh trước, vì ổ nóng thường do tải lệch chứ không chỉ do nhiệt môi trường. |
| Con lăn rung hoặc phát tiếng ồn | Lắp đặt lỏng, ổ trục mòn, bề mặt tiếp xúc không đồng đều hoặc cụm đỡ bị sai lệch | Kiểm tra liên kết bulông, ổ trục, độ cân bằng và vị trí lắp đặt |
| Lò dịch chuyển dọc trục bất thường | Căn chỉnh con lăn chưa phù hợp, điều kiện tiếp xúc thay đổi hoặc cơ cấu giữ vị trí gặp vấn đề | Theo dõi mức dịch chuyển, kiểm tra toàn bộ cụm đỡ và điều chỉnh theo quy trình của nhà sản xuất |
| Nứt hoặc bong tróc bề mặt con lăn | Ứng suất cơ học, tải trọng tập trung hoặc điều kiện làm việc vượt giới hạn thiết kế | Đánh giá mức độ hư hỏng; sửa chữa hoặc thay thế nếu không còn đáp ứng yêu cầu vận hành |
Để hạn chế sự cố, cần duy trì lịch kiểm tra định kỳ đối với bề mặt con lăn, vành lăn, ổ trục, hệ thống bôi trơn và các liên kết cơ khí. Khi phát hiện nhiệt độ tăng bất thường, rung động lớn, tiếng ồn hoặc dấu hiệu mài mòn nghiêm trọng, cần kiểm tra nguyên nhân trước khi tiếp tục vận hành.
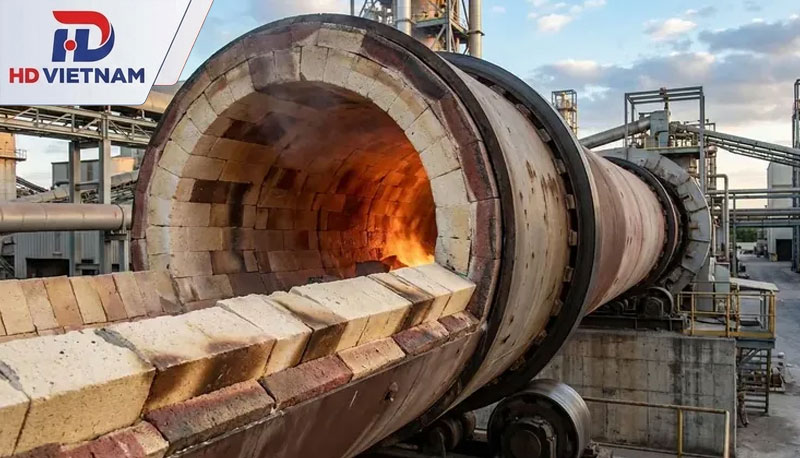
Nguyên lý hoạt động của lò quay xi măng trong dây chuyền
Lò quay xi măng hoạt động dựa trên chuyển động quay của thân lò và nguyên lý trao đổi nhiệt ngược chiều. Phối liệu di chuyển từ đầu cao xuống đầu thấp nhờ độ nghiêng và chuyển động quay của lò, trong khi khí nóng từ đầu đốt đi theo hướng ngược lại, cung cấp nhiệt để nung nguyên liệu thành clinker.
Quy trình gồm các bước chính:
- Cấp liệu và gia nhiệt sơ bộ: Phối liệu được đưa qua tháp trao đổi nhiệt và buồng phân hủy để khử nước, gia nhiệt và thực hiện phần lớn phản ứng phân hủy CaCO₃ trước khi vào lò quay.
- Di chuyển và nung nguyên liệu: Thân lò quay liên tục khiến phối liệu dịch chuyển, đảo trộn và tiếp xúc với dòng khí nóng. Nhiệt độ tăng dần giúp vật liệu tiếp tục xảy ra các phản ứng hóa lý.
- Hình thành clinker: Tại vùng nung, vật liệu được nung ở nhiệt độ khoảng 1.350–1.450°C, hình thành các khoáng clinker chính gồm C3S, C2S, C3A và C4AF.
- Thải clinker và thu hồi nhiệt: Clinker ra khỏi đầu thấp của lò, được chuyển đến thiết bị làm nguội. Khí nóng từ lò được tận dụng để gia nhiệt phối liệu tại tháp trao đổi nhiệt và buồng phân hủy.
Hai dòng vật liệu và khí nóng chuyển động ngược chiều, giúp duy trì quá trình trao đổi nhiệt liên tục, hỗ trợ hình thành clinker và nâng cao hiệu quả sử dụng năng lượng.
Vậy là, lò quay xi măng giữ vai trò quan trọng trong quá trình sản xuất clinker thông qua hệ thống kết cấu, con lăn đỡ và cơ chế trao đổi nhiệt liên tục. Việc hiểu rõ cấu tạo, nguyên lý vận hành cũng như kiểm tra, căn chỉnh hệ thống con lăn đúng kỹ thuật sẽ giúp thiết bị hoạt động ổn định, hạn chế hao mòn và duy trì hiệu quả sản xuất.